¿Por qué la separación desigual entre rodillos provoca problemas de curvatura longitudinal? La pregunta parece sencilla, pero revela una falla crítica en el enderezado de chapas y bandas. Cuando un rodillo queda más abierto que otro, la presión cambia entre el lado izquierdo y el derecho. Una zona se alarga más. La otra conserva mayor tensión. El resultado puede ser una curvatura progresiva, visible apenas al salir de la línea.
El informe World Steel in Figures 2024 registra 1.882,6 millones de toneladas de acero bruto producidas mundialmente en 2023. Ese volumen aumenta la exigencia sobre líneas rápidas y tolerancias estrechas. AIST, mediante sus publicaciones técnicas sobre niveladores de tensión, destaca la importancia de controlar la fuerza, la alineación y la compensación elástica del equipo. WL Roberts, referencia clásica en laminación, resumió este criterio así: “La uniformidad del proceso determina la calidad del producto”. La frase sigue siendo válida, aunque no se explica todo.
La respuesta técnica exige medir. Galgas, sensores de carga y mapas de planitud muestran diferencias que el ojo suele ignorar. Un desnivel de pocas décimas puede cambiar el perfil de deformación. También influyen en el espesor, el límite elástico, la temperatura y la tensión de entrada. No existe una única causa.
A veces se ajusta el rodillo equivocado. Es un error común. Por eso, este análisis revisará cómo la separación desigual genera tensiones asimétricas, por qué aparece la curvatura longitudinal y qué controles ayudan a evitarla. La reflexión necesaria es incómoda: medir más no siempre significa comprender mejor.
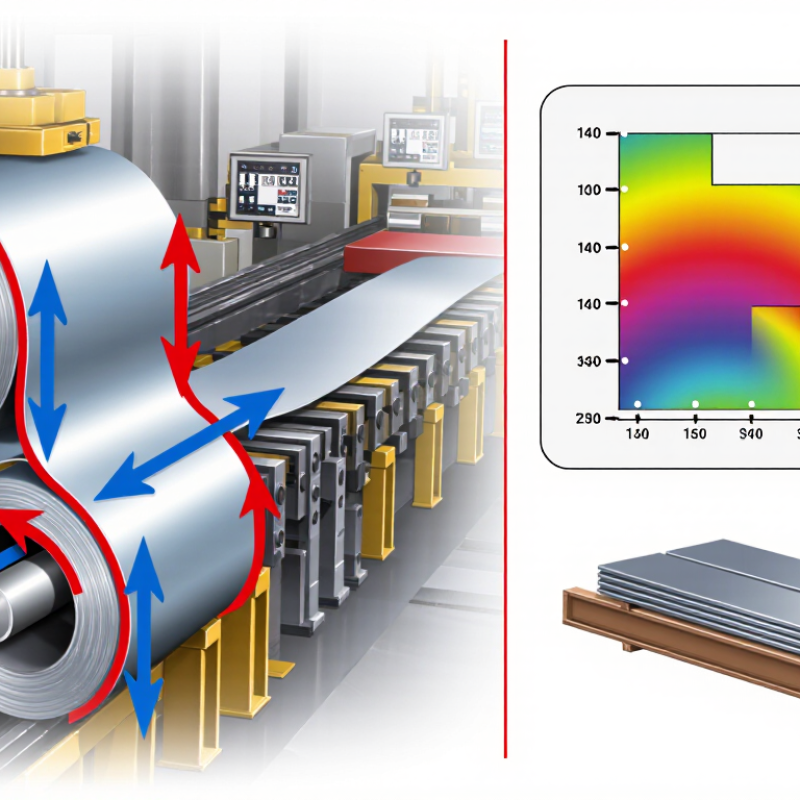
La separación desigual describe una distribución irregular entre apoyos, uniones o puntos de carga. En una pieza plana, cada intervalo debería compartir esfuerzos de forma semejante. Cuando un espacio aumenta, la zona vecina recibe más presión y comienza a deformarse. Así aparece una curvatura visible, aunque el material parece rígido.
En estructuras metálicas, una separación de 600 milímetros frente a otra de 900 cambia notablemente la rigidez local. La guía AISC 360-22 recomienda verificar deformaciones durante el servicio, no solo la resistencia máxima. Además, el Eurocódigo 3 utiliza límites habituales como L/250 para controlar flechas en ciertos elementos. No son valores universales. Depende del uso, el material y las condiciones de apoyo.
La temperatura también influye. Según datos técnicos de NIST, el acero se dilata aproximadamente 12 micrómetros por metro y grado Celsius. Una diferencia térmica de 40 °C puede generar movimientos apreciables en piezas largas. Si las fijaciones están desigualmente separadas, esos movimientos se concentran en pocos puntos. El borde puede levantarse, hundirse o formar una onda.
Conviene medir con nivel láser, registrar cada distancia y revisar el espesor real. Un pequeño error puede repetirse en toda la instalación. A veces se atribuye la curvatura al material, pero la distribución de apoyos es la causa olvidada. Todavía falta considerar la humedad, la carga temporal y el montaje manual.
El espaciado desigual produce diferentes deformaciones o extensiones locales a lo largo del ancho de una tira, capa, junta o estructura repetitiva. El lado con mayor extensión se convierte en el lado exterior de la curva, mientras que el lado con menor extensión se convierte en el lado interior.
| Dimensión | Definición | Significado físico | Cálculo o indicador | Efecto sobre la curvatura |
|---|---|---|---|---|
| Concepto fundamental | ||||
| Uniformidad de espaciado | Si los elementos repetidos están separados por la misma distancia. | El espaciado uniforme normalmente produce una distribución de la tensión equilibrada. | Δs = s máx − s mín | Cuando Δs aumenta, la diferencia en la extensión local aumenta y la curvatura generalmente se vuelve más pronunciada. |
| Ancho a lo largo de la sección | Distancia entre los dos lados que experimentan diferente espaciamiento o extensión. | Una sección más ancha distribuye la misma diferencia de extensión a lo largo de una mayor distancia. | w = lado exterior − lado interior | Para la misma diferencia de espaciado, un valor de w mayor suele producir una curvatura menor. |
| Longitud de calibre | Longitud sobre la cual se acumula la diferencia de espaciado. | Una mayor longitud de medición reduce el gradiente de deformación promedio para la misma diferencia de espaciado. | ε = ΔL / L | Para los mismos valores de Δs y w, aumentar L generalmente reduce la curvatura. |
| Deformación diferencial | Diferencia entre la tensión en los lados exterior e interior. | Las diferentes deformaciones no pueden permanecer planas sin tensión o deformación interna. | Δε = ε exterior − ε interior | Un Δε distinto de cero es la causa mecánica directa de la curvatura por flexión. |
| Curvatura | Velocidad a la que cambia de dirección la línea central. | Cuantifica la intensidad con la que se dobla la estructura. | κ = 1 / R | Un valor de κ más alto implica un radio de curvatura R menor y una curva más pronunciada. |
| Mecanismo de formación | ||||
| 1. Variación del espaciado | Los huecos, células, fibras, perforaciones o capas repetidas no están espaciados de manera uniforme. | Una región contiene mayor longitud de material, menor longitud de material o una restricción local diferente. | s 1 ≠ s 2 | Crea una distribución desigual de la longitud, la tensión o la dilatación térmica. |
| 2. Desajuste de cepa | Las distintas regiones intentan expandirse, contraerse o deformarse en diferentes grados. | Se pierde la compatibilidad si todas las regiones se ven obligadas a permanecer en el mismo plano. | Δε ≠ 0 | Se generan tensiones internas que favorecen la rotación de las secciones adyacentes. |
| 3. Desplazamiento al eje neutro | El eje neutro es la ubicación donde la deformación longitudinal durante la flexión es prácticamente nula. | Una rigidez o un espaciado desiguales pueden desplazar el eje neutro lejos del centro geométrico. | ε(y) ≈ κy | Un campo de deformación asimétrico produce un momento flector y una dirección de flexión preferida. |
| 4. Respuesta a la flexión | La estructura adopta una forma curva para reducir la incompatibilidad y la energía interna. | El lado más largo forma la parte exterior de la curva; el lado más corto forma la parte interior. | R ≈ w / |Δε| | Una mayor deformación diferencial produce un radio menor y una mayor curvatura. |
| Ejemplo calculado: Franja idealizada con espaciado desigual | ||||
| Caso | Espacio interior | Espacio exterior | Curvatura calculada | Interpretación |
| espaciado uniforme | 10,00 mm | 10,00 mm | 0 m −1 | Sin gradiente de espaciado; el resultado idealizado es una forma recta. |
| Pequeña diferencia | 10,00 mm | 10,20 mm | 0,010 m −1 | Una pequeña diferencia de extensión crea un gran radio de curvatura de aproximadamente 100 m. |
| Diferencia moderada | 10,00 mm | 10,50 mm | 0,025 m −1 | El mayor gradiente de separación aumenta la curvatura; el radio aproximado es de 40 m. |
| Gran diferencia | 10,00 mm | 11,00 mm | 0,050 m −1 | La mayor discrepancia produce un radio menor, de aproximadamente 20 m. |
| Interpretación de ingeniería | ||||
| Gradiente de espaciamiento | Cambio en el espaciado por unidad de ancho o largo. | Indica la rapidez con la que cambia la geometría local. | g = Δs / w | Un gradiente mayor generalmente aumenta el gradiente de deformación y la tendencia a la flexión. |
| rigidez del material | Resistencia a la deformación elástica, comúnmente representada por el módulo de Young. | Las regiones más rígidas resisten la deformación necesaria para igualar el espaciado. | σ = Eε | Una mayor rigidez puede aumentar la tensión interna y alterar la curvatura final. |
| Espesor | Distancia a través de la sección en la dirección de flexión. | El grosor afecta a la rigidez a la flexión y a la ubicación del eje neutro. | D ∝ Et 3 | Un mayor grosor suele aumentar la resistencia a la flexión, aunque no elimina la discrepancia en el espaciado. |
| Restricción de límites | Fijación o conexión externa que impide la deformación libre. | Las restricciones pueden suprimir la curvatura visible al tiempo que aumentan la tensión interna. | M = ∫σy dA | Tras su liberación, la energía elástica almacenada puede producir una curvatura repentina o adicional. |
| Efecto de la temperatura | Diferente dilatación térmica entre regiones o materiales. | El espaciado desigual puede amplificar la dilatación térmica diferencial. | ε T = αΔT | Los cambios de temperatura pueden aumentar, disminuir o invertir la dirección de flexión. |
Relación de referencia: Para una tira simplificada con ancho w , longitud de calibre L y diferencia de espaciado Δs , La curvatura aproximada se puede expresar como κ ≈ Δs / (wL) , siempre que la deformación siga siendo pequeña y la diferencia de espaciado represente una diferencia de longitud compatible. El ejemplo numérico supone que w = 20 mm y L = 1 m ; la curvatura real también depende de la rigidez del material, el espesor, la temperatura, la carga y las condiciones de contorno.
Significa que los espacios entre apoyos, uniones o fijaciones no son iguales. Una zona recibe más carga y puede deformarse.
Un lado se comprime más y el otro se alarga. Esa diferencia crea tensiones internas y cambia gradualmente la dirección de la pieza.
Sí. Una variación de pocos milímetros puede modificar el ángulo final, especialmente en láminas delgadas.Puede parecer insignificante.
Influyen el espesor, la rigidez, la carga, la velocidad de conformado y el radio de curvatura. También afectan la temperatura y la humedad.
Use una regla recta, un calibre, una galga de espesores y un nivel láser. Mida desde una línea central estable.Registre varios puntos.
Revise tornillos flojos, superficies sucias, apoyos desnivelados y diferencias reales de espesor. La inspección visual sola puede resultar insuficiente.
Afloje las fijaciones, iguale las separaciones y añada calzas donde falte apoyo. Apriete en cruz, sin forzar un solo punto.
Queda una deformación permanente. Si no lo supera, puede recuperar parcialmente su forma al retirar la carga.No siempre recupera todo.
El acero se dilata aproximadamente 12 micrómetros por metro y grado Celsius. Una diferencia de 40 °C puede concentrar movimientos en pocas fijaciones.
Compruebe las medidas después de cada ajuste y repita la revisión varias horas después. Documente herramientas, distancias y temperatura ambiental.Quizá falte revisar la carga temporal.
La separación desigual entre rodillos provoca una distribución irregular de la presión sobre la superficie del material. Cuando un lado queda más comprimido que el otro, las fibras internas experimentan diferentes niveles de deformación y tensión. Esta diferencia de esfuerzos hace que el material avance con velocidades desiguales, generando un cambio progresivo de dirección y una curvatura longitudinal. ¿Por qué las distancias desiguales entre los rodillos provocan problemas de inclinación longitudinal? Porque la presión asimétrica altera el equilibrio entre ambos lados y concentra la deformación en las zonas con menor separación.
El análisis debe considerar la medida real de cada intervalo, la rigidez del material, la alineación de los rodillos y las condiciones de alimentación. Para corregir la separación irregular, se pueden verificar y ajustar los soportes, nivelar los componentes, realizar mediciones en varios puntos y controlar la presión durante el proceso. También es útil comparar la curvatura antes y después de cada ajuste para identificar la causa principal y establecer una separación uniforme.
