En 2026, la alimentación de chapa exige más que una máquina rápida. La temperatura, la humedad y el polvo cambian el comportamiento de cada bobina. Por eso, la pregunta “¿Cómo afectan los factores ambientales a la precisión de la alimentación de chapa?” merece una respuesta técnica y medible.
El profesor Taylan Altan, referente mundial en conformado de metales, ha señalado: «La consistencia del proceso importa más que la velocidad». Esta idea resulta decisiva en una línea industrial. Una variación térmica de cinco grados puede modificar la viscosidad del lubricante. La humedad también favorece la oxidación superficial. Ocurre lentamente. Pero afecta al agarre de los rodillos. El polvo metálico puede acumularse en las guías y alterar la trayectoria de la chapa. Incluso la electricidad estática atrae partículas hacia sensores ópticos.
Un control confiable comienza con datos reales. Conviene registrar la temperatura junto al alimentador, no en otra zona de la planta. También deben revisarse la presión de los rodillos, la tensión de desenrollado y la calibración de los sensores. Una chapa almacenada cerca de una puerta puede presentar diferencias antes de entrar en producción. Parece un detalle menor. Sin amores.
La experiencia del operario sigue siendo valiosa, aunque no debería sustituir los registros digitales. A veces, una desviación se atribuye al material demasiado pronto. Puede ser el ambiente. Puede ser la limpieza. También puede existir una combinación difícil de detectar. Esta guía examina esos factores y propone controles prácticos, verificables y adaptables a cada instalación.
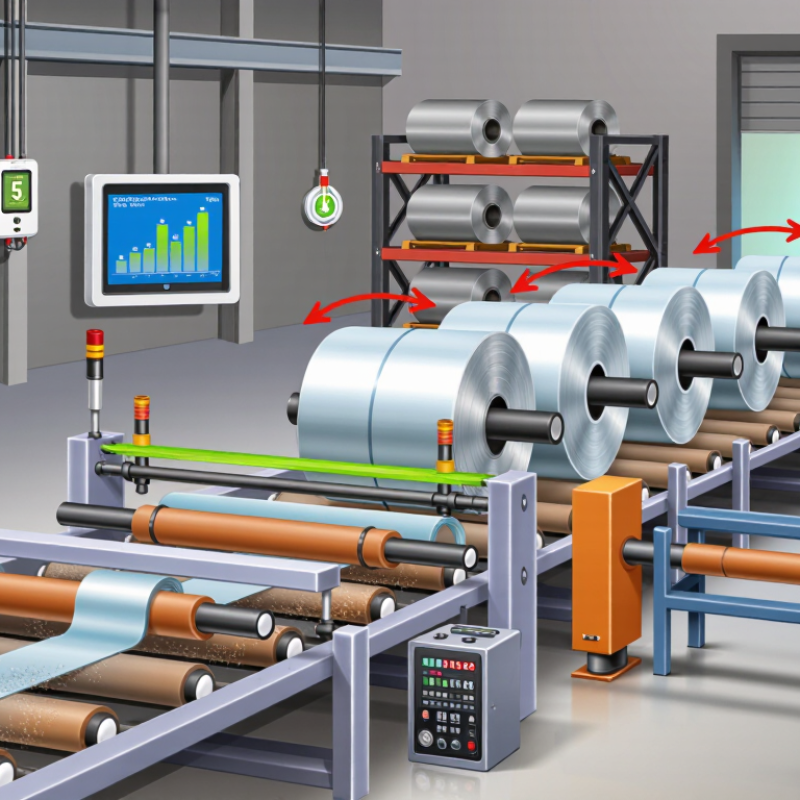
La precisión al alimentar chapa cambia con el ambiente, aunque el equipo parezca correctamente ajustado. En zonas limpias, ISO 14644-1:2015 clasifica el aire en nueve niveles según partículas suspendidas. Una partícula metálica sobre la guía puede desviar la chapa y marcar su superficie. La limpieza debe incluir guías, rodillos, sensores y zonas ocultas.
La humedad también modifica el resultado. ISO 9223 relaciona humedad, contaminantes y velocidad de corrosión atmosférica. El óxido aumenta la fricción y altera el espesor del efectivo de contacto. En acero, una variación térmica de 5 °C puede cambiar aproximadamente 57,5 micrómetros por metro, usando el índice citado por NIST. Parece poco. En tolerancias estrechas, no lo es.
Los aceites generan otra dificultad. Una película fina cambia el coeficiente de fricción y puede causar deslizamientos intermitentes. Los ambientes abrasivos añaden polvo mineral, rebabas y desgaste irregular. Conviene medir la fuerza de alimentación, revisar el patrón de desgaste y registrar temperatura, humedad y limpieza. La práctica industrial demuestra algo incómodo: limpiar solo al final del turno suele ser insuficiente. A veces, una guía aparentemente brillante ya está contaminada. Habrá que cuestionar la rutina y ajustar la frecuencia con datos reales, no con impresiones.
Ambiente y precisión al alimentar chapa.
En la alimentación automática de chapa, el ambiente influye directamente en la estabilidad del proceso. Mantener 20 ± 2 °C reduce los cambios dimensionales durante turnos prolongados. La humedad relativa debe permanecer entre 40 y 60 %. Ese intervalo limita la electricidad estática y evita la condensación sobre superficies metálicas. La precisión empieza fuera del alimentador.
Conviene registrar temperatura y humedad cerca de la línea, no junto a una puerta. Un sensor calibrado ofrece datos más confiables. Revise las lecturas al comenzar cada turno y después de pausas largas. Las variaciones deben anotarse con hora, lote y condición observada. Una chapa fría puede desplazarse de forma irregular sobre los rodillos. Una chapa húmeda puede dejar marcas o favorecer la oxidación superficial.
El ajuste mecánico también exige cuidado. Compruebe la presión, el paralelismo y la limpieza de los rodillos. Mida el avance real con varias piezas, no con una sola. Las tolerancias pequeñas revelan problemas que el operador puede pasar por alto. A veces atribuimos el error al material demasiado pronto. Yo también lo he hecho. Sin embargo, una corriente de aire puede alterar el resultado en pocos minutos. Conviene esperar a que el ambiente se estabilice antes de corregir parámetros. El control funciona mejor cuando los datos acompañan la experiencia del operario.
Mantener un ambiente estable a 20 ± 2 °C y 40–60% de humedad relativa . Mantener la temperatura y la humedad cerca de los valores nominales ayuda a reducir la variación dimensional causada por la expansión térmica, la contracción y los cambios de humedad del material.
El gráfico muestra el límite inferior, el valor objetivo nominal y el límite superior del rango de funcionamiento recomendado. Se trata de objetivos de control ambiental, no de mediciones directas de la precisión de la máquina.
La elección de un alimentador para placas de 0,1 a 6 mm exige separar dos escenarios. La chapa fina puede deslizarse, vibrar o marcarse entre los rodillos. La gruesa necesita más rigidez, presión estable y par suficiente. A velocidades de 100 a 300 m/min, una pequeña variación de avance se convierte rápidamente en un error visible. La sincronización del servo, las guías de entrada y la medición de longitud deben revisarse juntos. No basta con mirar el espesor nominal.
Ajusta la presión de los rodillos sin aplastar la superficie. Comprueba la aceleración antes de alcanzar 300 m/min. En ambientes con polvo, aceite o cambios de temperatura, el rozamiento puede cambiar durante el turno. Limpie sensores y rodillos con una frecuencia definida. También conviene registrar el avance real, no solo el valor programado.
La experiencia en producción muestra que una configuración eficaz para 0,1 mm puede fallar con chapa de 6 mm. La selección debe considerar ancho, material, rigidez y tolerancia de corte. Un sistema sobredimensionado tampoco siempre mejora la precisión; puede aumentar la inercia y dificultar la respuesta. Aquí hay margen para equivocarse. Una prueba breve en vacío parece útil, pero no reproduce la tensión real de la bobina. Conviene validar con material, velocidad y aceleración de trabajo. A veces, reduzca temporalmente la velocidad para revelar el origen del error.
La precisión al alimentar chapa depende del ajuste mecánico y de la lectura electrónica. Una holgura mínima puede alterar varios milímetros después de muchas repeticiones. Por eso, conviene limpiar los rodillos antes de calibrar. También hay que revisar su paralelismo con una galga y una regla rectificada.
La presión debe sujetar la chapa sin marcarla ni permitir gradualmente. Una prueba práctica consiste en alimentar diez piezas y medir cada avance con un calibre certificado. Si aparece una variación cercana a 0,05 mm, revisa la tensión y el juego lateral. El codificador debe fijarse sin vibraciones. Su rueda necesita contacto constante, pero no excesivo. Un giro irregular genera pulsos falsos.
La temperatura también influye. El metal cambia ligeramente durante turnos prolongados. Conviene repetir la calibración después de calentar la línea. El objetivo de ±0,05 mm es exigente. No siempre se mantiene.
Un registro sencillo ayuda mucho. Anota longitud programada, longitud medida, presión y temperatura. Así se distinguen errores del rodillo y del codificador. En una instalación real, he visto ajustes perfectos al inicio fallar después de varias horas. Faltaba compensar la dilatación y limpiar las partículas acumuladas. La revisión debe incluir una pieza de prueba y no solo la pantalla del control. Medir básicamente sigue siendo indispensable.
| Tipo de alimentador | Aplicación típica | Gama de materiales recomendados | Precisión de posicionamiento típica | Método de ajuste del rodillo | Configuración del codificador | Requisitos ambientales | Adecuado para ±0,05 mm |
|---|---|---|---|---|---|---|---|
| Alimentador de rodillos servoaccionado | Troqueles progresivos, líneas de estampado, troquelado de precisión y producción de alto volumen. | Acero, acero inoxidable, aluminio y fleje revestido; de aproximadamente 0,2 a 3,0 mm de espesor. | ±0,03–0,08 mm | Ajuste el paralelismo con un comparador de cuadrante; utilice un resorte igualado o presión neumática y verifique el deslizamiento a velocidad de producción. | Codificador rotatorio de accionamiento directo o de alta resolución; mide el recorrido de la tira lo más cerca posible de los rodillos de alimentación. | Temperatura estable, superficie de la banda limpia, baja vibración y presión de aire controlada; evita la acumulación de aceite o incrustaciones en los rodillos. | Se puede lograr con una configuración controlada, herramientas calibradas y propiedades de material estables. |
| Alimentador de pinza accionado por servomotor | Alimentación de paso corto, operaciones de transferencia y líneas que requieren aceleración y desaceleración rápidas. | Tira delgada de acero, aluminio, cobre y prelacada; de aproximadamente 0,1–1,5 mm de espesor. | ±0,05–0,12 mm | Ajuste la separación de la pinza al grosor real de la tira; aplique la presión mínima que evite el deslizamiento y la distorsión. | Codificador montado en el rodillo de medición o en el rodillo de contacto con el material; utilice compensación de bucle cerrado para cambios de velocidad. | Requiere una tensión de la tira estable, superficies de contacto limpias y protección contra la condensación y el polvo en suspensión. | Posible cuando la tensión de la banda, la presión del rodillo y la calibración del codificador están estrictamente controladas. |
| alimentador neumático de rodillos | Estampación general, volúmenes de producción bajos a medios e instalaciones sensibles al costo. | Tira de acero y aluminio; de aproximadamente 0,3 a 2,5 mm de espesor. | ±0,10–0,25 mm | Ajuste manual de la presión de los rodillos y la alineación de las guías; la presión debe comprobarse después del calentamiento. | Codificador incremental opcional para monitorización o corrección básica. | La presión del aire debe mantenerse estable; los cambios de temperatura pueden afectar los sellos, la lubricación y la repetibilidad. | Generalmente no se recomienda para una precisión de producción garantizada de ±0,05 mm. |
| Combinación de enderezadora y alimentadora | Líneas de alimentación por bobina donde la curvatura de la bobina y la tensión residual deben corregirse antes del estampado. | Acero de resistencia media, acero inoxidable y aluminio; de aproximadamente 0,5 a 4,0 mm de espesor. | ±0,05–0,15 mm | Coloque los rodillos enderezadores progresivamente desde la entrada hasta la salida; evite una penetración excesiva que aumente la tensión de la tira. | Utilice un codificador de alimentación aguas abajo del enderezador, con compensación de longitud de alimentación para recuperación elástica. | Requiere una dureza constante del material, una temperatura controlada de la bobina y la eliminación regular de partículas metálicas. | Adecuado tras ensayos específicos del material y compensación de la tensión de la tira. |
| Pinza o alimentador de transferencia servoaccionado | Prensas de transferencia, operaciones de embutición profunda y piezas que no pueden ser accionadas de forma segura por rodillos de contacto. | Piezas precortadas o conformadas con diferentes espesores y geometrías. | ±0,05–0,15 mm | Ajuste la sincronización de la pinza, el paralelismo de las mordazas y la fuerza de sujeción; verifique que la pieza no se desplace durante la transferencia. | Escala lineal, retroalimentación de posición del servomotor o codificador de motor con una referencia mecánica calibrada. | Requiere cimientos rígidos para la máquina, lubricación controlada y protección contra vibraciones por impacto. | Puede alcanzar ±0,05 mm para piezas repetibles cuando se minimiza el juego mecánico. |
| Alimentador de rollos con rueda de medición | Líneas de estampado modernizadas, alimentación de longitud variable y aplicaciones que requieren medición directa de la longitud de la tira. | Tira plana y bobina estrecha; aproximadamente de 0,2 a 2,0 mm de espesor. | ±0,05–0,15 mm | Utilice una rueda de medición flexible con fuerza de contacto controlada; compruebe periódicamente el desgaste y la circunferencia de la rueda. | Codificador incremental de alta resolución acoplado a la rueda de medición; incluye puesta a cero y detección de deslizamiento. | La rueda y la tira deben permanecer limpias y secas; se debe considerar la expansión de la rueda relacionada con la temperatura y la contaminación de la superficie. | Adecuado para ±0,05 mm cuando se compensan el deslizamiento, el desgaste y la variación térmica. |
2026: Tipos de ambiente y precisión al alimentar chapa
La alimentación de chapa exige controlar la temperatura, humedad, vibraciones y limpieza. Un cambio térmico modifica la longitud del material y puede alterar el paso entre operaciones. La norma ISO 22514-1 recomienda separar variaciones comunes y causas especiales antes de declarar capaz un proceso. En planta, conviene registrar ambiente, espesor, lote, velocidad y presión de los rodillos.
La validación debe comenzar con 10 piezas consecutivas , identificadas y bajo las mismas condiciones. Cada pieza requiere varias cotas críticas: paso, centrado, rebaba y posición de avance. El Manual de estadísticas de ingeniería de NIST/SEMATECH advierte que Cpk depende de la estabilidad y de la calidad del sistema de medición. Por eso, un Cpk mínimo de 1,33 no compensa una medición inestable. El estudio R&R debería realizarse antes del cálculo.
Hay que mirar los datos, no solo el promedio. Un proceso puede mostrar Cpk 1,33 y esconder una deriva lenta. El manual Control Estadístico de Procesos de AIAG utiliza 1,33 como referencia habitual para capacidad, aunque el criterio final depende del riesgo del producto. Con diez piezas se detectan fallos evidentes, pero la estimación todavía es frágil. Conviene ampliar la muestra durante varios turnos y ambientes. También registrar atascos y reajustes. El detalle incómodo: algunos rechazos provienen del operador, no del alimentador. Revisarlo evita culpar al equipo sin evidencia.
Mantenga 20 ± 2 °C y una humedad relativa entre 40 % y 60 %.
Colóquelos cerca de la línea, lejos de puertas y corrientes de aire.
Una chapa fría puede avanzar irregularmente sobre los rodillos.
Limpie los rodillos y compruebe presión, paralelismo y juego lateral.
Alimente diez piezas consecutivas y mida cada avance con un calibre certificado.
Debe quedar fijo y sin vibraciones.
Anote hora, lote, temperatura, humedad, espesor, velocidad y presión.
No necesariamente.
La precisión al alimentar chapa depende tanto del equipo como del entorno de trabajo. ¿Cómo afectan los factores ambientales a la precisión de la alimentación de chapa? Los ambientes limpios y estables favorecen un avance uniforme, mientras que la humedad, el aceite, el polvo y los materiales abrasivos pueden provocar parcialidades, acumulaciones o desgaste en los componentes. Por ello, se recomienda mantener condiciones controladas de aproximadamente 20 ± 2 °C y una humedad relativa del 40–60 %.
La selección del alimentador debe adaptarse a chapas de entre 0,1 y 6 mm y velocidades de 100–300 m/min. Un ajuste preciso de los rodillos, junto con la correcta calibración del codificador, puede alcanzar una exactitud de ±0,05 mm. Antes de producir una escalada, conviene validar al menos 10 piezas y aplicar un control estadístico que confirme un Cpk mínimo de 1,33.